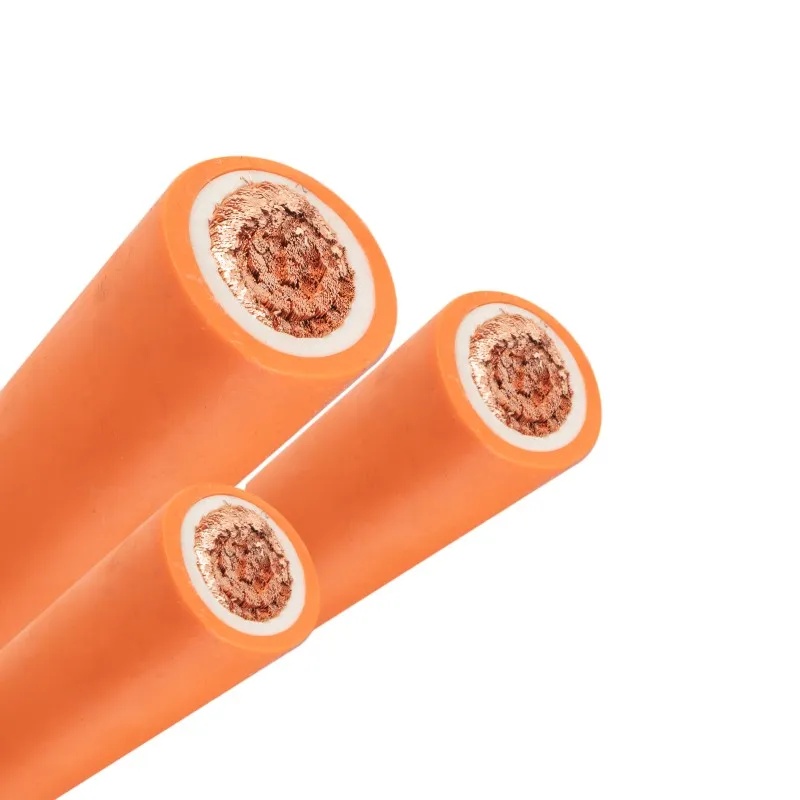
Svetskabel (flexibel) — IEC 60245 / HD 22 EPR- eller CR-isolerad enledarkabel, extra flexibel svetselektrod- och återledarkabel med klass 6 ultra-fin tvinnad kopparledare för anslutning av MMA-, MIG/MAG-, TIG- och pulverbågsvetsutrustning i verkstäder, på varv, byggarbetsplatser och inom industriell tillverkning
Industri-, Gruv- och Styrkablar /Svetskabel

Svetskabel (flexibel) — IEC 60245 / HD 22 EPR- eller CR-isolerad enledarkabel, extra flexibel svetselektrod- och återledarkabel med klass 6 ultra-fin tvinnad kopparledare för anslutning av MMA-, MIG/MAG-, TIG- och pulverbågsvetsutrustning i verkstäder, på varv, byggarbetsplatser och inom industriell tillverkning

Flexibel svetskabel — IEC 60245 / HD 22 EPR- eller neoprenisolerad enledare. Klass 6 ultra-fin koppar 16–120 mm². För MMA-, MIG/MAG-, TIG-svetselektrod och arbetsåterledare. Olje-, stänk- och nötningsbeständig. Orange eller svart. -25°C till +85°C. CE, RoHS.

Viktigaste Funktionerna

IEC 60245-6 / HD 22.6-kompatibel — den internationella standarden för elektrod- och återledarkablar vid bågsvetsning; kabeln är konstruerad för svetsningens specifika arbetsuppgift: hög likström eller lågfrekvent växelström (typiskt 100–600 A), kontinuerlig bockning när svetsaren rör sig runt arbetsstycket samt motståndskraft mot svetsstänk, kontakt med hett metall, olja och mekaniskt slitage på verkstads- eller byggarbetsplatsgolvet
IEC 60228 klass 6 ultra-fint tvinnad blank koppar eller förtent kopparledare — den finaste tvinningklassen som definieras av internationella standarder (diameter 0.08–0.12 mm per enstaka tråd); klass 6 ger maximal flexibilitet så att svetsaren kan föra elektrodhållaren fritt runt arbetsstycket utan att kabeln motverkar svetsarens handrörelse och orsakar trötthet
EPR (etylenpropylengummi) eller CR (neopren) enkelskiktsisolering — isoleringen förenar funktionen av ledarisolering och ytterhölje i ett tjockt gummilager; EPR ger utmärkt flexibilitet och termisk stabilitet; CR ger överlägsen olje-, gnist- och väderbeständighet för utomhus- och tung industrisvetsning
Hög strömstyrka — koppartvärsnitt från 16 mm² till 120 mm² för svetsströmmar från 100 A till 600 A+; kabeln dimensioneras för svetsmaskinens maximala utgångsström vid den aktuella kopplingsfaktorn och kabellängden mellan maskinen och arbetsstycket
Svetsstänk- och hetmetallbeständig CR-mantel — gummimanteln upprätthåller inte förbränning när heta metalldroppar (svetsstänk vid >1 500°C) landar på kabelytan; stänket svalnar vid kontakt med gummit och faller av utan att bränna igenom eller fastna på manteln — en kritisk säkerhetsegenskap för svetskabel
Olje-, fett- och lösningsmedelsbeständig — EPR- eller CR-gummimanteln motstår de oljor, skärvätskor och lösningsmedel som vanligen förekommer i svetsverkstäder, verkstadsindustrier och på varv; en PVC-mantlad svetskabel skulle mjukna, svälla och brytas ner inom några månader av exponering för dessa kemikalier
Orange, svart eller tvåfärgad mantel — orange är standardfärgen för svetskabel (hög synlighet på verkstadsgolvet, minskar snubbelrisk och oavsiktlig skada); svart för tunga industriella miljöer där kabeln blir smutsig och färgen endast är kosmetisk; röd/svart tvåfärgad för enkel identifiering av elektrod- respektive återledarkabel
Flexibel vid låga temperaturer — EPR/CR-manteln förblir flexibel ner till -25°C, vilket gör att svetsaren kan arbeta i ouppvärmda verkstäder, på utomhusbyggarbetsplatser vintertid och i tillverkningsanläggningar i kalla regioner utan att kabeln blir stel och ohanterlig

Tillämpningar

Manuell metallbågsvetsning (MMA/SMAW) — flexibel elektrodkabel från svetsmaskinen till elektrodhållaren; kabeln böjs kontinuerligt när svetsaren för elektrodhållaren runt arbetsstycket, byter elektroder och flyttar sig; elektrodkabeln bär hela svetsströmmenMIG/MAG- (GMAW) och TIG-svetsning (GTAW) — svetskabel för trådmatningspistolen eller TIG-brännaren; vid MIG/MAG innehåller kabeln ofta ytterligare kanaler (gasslang, trådföringsrör) i en komposit svetskabelkonstruktion; kraftkabeln levererar svetsströmmen till kontaktröret i svetspistolenArbetsåterledare (jordledare) — kabeln som ansluter arbetsstycket eller svetsbordet tillbaka till svetsmaskinen för att sluta svetsströmskretsen; en separat flexibel svetskabel, typiskt med samma tvärsnitt som elektrodkabelnPulverbågsvetsning (SAW) — högströmssvetskabel för automatiserade pulverbågsvetsinstallationer i rörverk, på varv och inom tung tillverkning där svetsströmmen kan överstiga 600 A och flera parallella kablar per pol krävsBåghyvelning och skärning — svetskabel för karbonbåghyvelning (luftkarbonbågsskärning) där strömbehovet är högre än vid svetsning (typiskt 400–1 000 A för stora hyvelkarboner) och kopplingsfaktorn är högMotståndssvetsning — flexibel kabel för sekundära anslutningar (lågspänning, hög ström) i punktsvets-, sömsvets- och projektionssvetsmaskiner inom bilindustrin och plåtindustrinSvetsning på varv och byggarbetsplatser — kraftig svetskabel för utomhussvetsning i alla väder inom varvsindustri, brobyggnation, rörledningssvetsning och stålmontage där kabeln utsätts för väder, mekaniskt slitage samt olja och fett från byggutrustning

Tekniska Specifikationer

Standard IEC 60245-6 (gummisolerade kablar — bågsvetselektrodkablar); HD 22.6 S3 (CENELEC-harmoniserat dokument); VDE 0282-6 (Tyskland); BS 638-4 (Storbritannien — svetskablar); standarderna definierar ledartvinning, isoleringsmaterial, provspänningar och strömklassningar för svetskablar
Märkspänning — DC (svetsning) 100 V DC maximum (svetsmaskinens tomgångsspänning); svetskabelns isolering är INTE klassad för nätspänning — kabeln är endast avsedd för svetsmaskinens sekundärsida (svetssidan), mellan maskinens utgångsklämmor och elektrodhållaren / arbetsstycket
Märkspänning — AC (provning) Kabeln provas vid 1 000 V AC / 5 min för isoleringens integritet, men driftspänningen på sekundärsidan av en svetsmaskin får inte överstiga 100 V DC (eller 113 V topp för AC-svetsmaskiner) enligt standarden
Ledarmaterial — standard Blank koppar; IEC 60228 klass 6 ultra-fint tvinnad; diameter per tråd 0.08–0.12 mm; den ultra-fina tvinningen är den definierande egenskapen för svetskabelns flexibilitet — klass 5 skulle vara märkbart styvare och mer tröttande för svetsaren att hantera
Ledarmaterial — valfritt Förtent koppar; för svetsning i fuktiga, marina eller kemiskt aggressiva miljöer där blank koppar skulle korrodera och öka resistansen vid elektrodhållarens och återledarklämmornas anslutningar
Ledartvärsnitt — standardutbud 16, 25, 35, 50, 70, 95, 120 mm²
Ledarkonstruktion — antal trådar i klass 6 (exempel) 50 mm² — cirka 1 400–1 800 trådar × 0.08–0.10 mm diameter; det höga antalet trådar ger maximal flexibilitet för ett givet tvärsnitt — kabeln är lika slak som ett rep och följer svetsarens handrörelse utan motstånd
Isolering — EPR (standard) Etylenpropylengummi (EPR); klassad för maximal ledartemperatur 85°C; enkelskiktsisolering som förenar ledarisoleringens och yttermantelns funktioner; EPR-blandningen ger utmärkt flexibilitet, termisk stabilitet och elektrisk isolering
Isolering — CR / neopren (tung användning) Polykloroprengummi (CR); klassad 85°C; överlägsen olje-, väder- och flambeständighet jämfört med EPR; specificerad för utomhussvetsning, varv och tung industrisvetsning där kabeln utsätts för olja, fett och väder
Isolering — naturgummi (ekonomi) Naturgummiblandning; för lätt verkstadssvetsning där kostnaden är den primära faktorn; lägre olje- och väderbeständighet än EPR/CR men tillräcklig för rena inomhusmiljöer
Isoleringstjocklek — enligt IEC 60245-6-tabell Den sammanlagda väggtjockleken väljs utifrån ledartvärsnittet och de mekaniska krav som svetskabeldrift ställer; 2.0 mm (16 mm²) till 3.5 mm (120 mm²) ungefär
Kärnidentifikation — mantelfärg Orange (standard — hög synlighet på verkstadsgolvet); svart (tung industri); röd (elektrodkabel) och svart (arbetsåterledare) för tvåfärgad identifiering; färgen är integrerad i gummiblandningen
Maximal DC-ledarresistans vid 20°C — klass 6-koppar Enligt IEC 60228 klass 6; 1.21 Ω/km (16 mm²); 0.780 Ω/km (25 mm²); 0.554 Ω/km (35 mm²); 0.386 Ω/km (50 mm²); 0.272 Ω/km (70 mm²); 0.206 Ω/km (95 mm²); 0.161 Ω/km (120 mm²)
Isolationsresistans vid 20°C — EPR/CR ≥100 MΩ·km (vid 500 V DC, 1 min)
Provspänning (AC) — rutin 1 000 V AC / 5 min (färdig kabel) enligt IEC 60245-6; provspänningen är betydligt högre än den maximala driftspänningen på 100 V DC för att verifiera isoleringens integritet med en stor säkerhetsmarginal
Gnisttest (inline) 100 % inline-gnistprovning av isoleringen under tillverkningen vid 6 kV AC enligt EN 50356; upptäcker eventuella nålhål eller tunna ställen i gummisoleringen
Temperatur — ledare (kontinuerlig) 85°C (EPR/CR klassade för kontinuerlig drift vid den svetsström som ger denna ledartemperatur)
Temperatur — omgivning (rörlig / bockande) -25°C till +60°C; gummimanteln förblir flexibel inom detta temperaturområde så att svetsaren kan hantera kabeln
Temperatur — omgivning (fast / lagrad) -40°C till +85°C
Minsta bockningsradie — vid användning (bockning) 6× kabeldiameter (kabeln är konstruerad för att bockas kontinuerligt under svetsning; klass 6-ledaren och gummimanteln klarar detta utan ledarutmattning eller mantelsprickor)
Minsta bockningsradie — fast dragning 4× kabeldiameter
Strömklassning (typisk, enkel kabel i fri luft, 30°C omgivning, 85°C ledartemperatur, 60 % kopplingsfaktor) 16 mm² = 100–130 A; 25 mm² = 140–180 A; 35 mm² = 180–230 A; 50 mm² = 230–300 A; 70 mm² = 300–380 A; 95 mm² = 380–470 A; 120 mm² = 470–560 A; klassningen beror på kopplingsfaktorn och kabellängden — för en automatiserad svetstillämpning med 100 % kopplingsfaktor är strömklassningen cirka 70 % av värdena vid 60 % kopplingsfaktor
Avdimensionering vid kopplingsfaktor Svetsmaskinens kopplingsfaktor innebär att kabeln endast bär ström under en viss andel av tiden — vid 60 % kopplingsfaktor är den genomsnittliga I²R-uppvärmningen 60 % av värdet vid kontinuerlig ström, vilket tillåter högre klassad ström än vid 100 % kopplingsfaktor. Kabeln måste avdimensioneras vid högre kopplingsfaktorer — för 100 % kopplingsfaktor multiplicera klassningen vid 60 % med cirka 0.7–0.8
Kabellängd — spänningsfall (exempel) För en svetsström på 200 A över en 30 m enkel elektrodkabel (60 m total kretslängd), 35 mm² koppar — spänningsfall per meter enkel = (0.554 × 200 / 1 000) = 0.111 V/m; totalt spänningsfall enkel = 3.3 V; totalt kretsspänningsfall (elektrod + återledare) = 6.6 V; svetsmaskinens tomgångsspänning (typiskt 50–80 V DC) minus detta spänningsfall avgör ljusbågsspänningen och svetsprocessens stabilitet
Svetsstänkbeständighet — CR-mantel CR-manteln upprätthåller inte förbränning när smälta ståldroppar vid >1 500°C landar på kabelytan; stänket svalnar och faller av; PVC-mantlar skulle brinna igenom och blotta ledaren; standard-EPR-mantlar har måttlig stänkbeständighet; CR rekommenderas för tung svetsning med stora mängder stänk (MMA- och rörtrådsvetsning)
Oljebeständighet — CR / EPR CR — utmärkt, beständig mot mineraloljor, hydraulvätskor och fett; EPR — god, beständig mot oljor men kan svälla vid långvarig kontakt med petroleumprodukter; för oljiga verkstads- och varvsmiljöer, specificera CR-mantel
Flamsäker — CR IEC 60332-1-2; CR är i sig själv flamhämmande
Certifieringar CE; RoHS; VDE på begäran; tillverkad enligt ISO 9001

Detaljerad Beskrivning

Vad är flexibel svetskabel?

Flexibel svetskabel är en enledarkabel med klass 6-kopparledare (ultra-fint tvinnad) isolerad med ett tjockt lager EPR- eller CR-gummi, konstruerad för sekundärsidan (lågspänning, hög ström) i bågsvetsutrustning — kabeln som ansluter svetsmaskinen till elektrodhållaren (den heta ledningen) och arbetsstycket eller svetsbordet tillbaka till maskinen (arbetsåterledaren eller jordledningen). Kabeln definieras av sin flexibilitet — svetsaren håller i elektrodhållaren och manövrerar den kontinuerligt runt arbetsstycket; en stel kabel gör att svetsaren får kämpa mot kabeln lika mycket som mot svetssmältan, vilket orsakar trötthet och sämre svetskvalitet.

En svetskabels flexibilitet är en funktion av ledarens tvinning. En standardkraftkabel med klass 2- (tvinnad) eller klass 5-ledare (flexibel) har 7–50 trådar per ledare. En klass 6-svetskabel har hundratals till tusentals individuella trådar — en 50 mm²-svetskabel innehåller cirka 1 400–1 800 trådar, var och en med en diameter på 0.08–0.10 mm. De enskilda trådarna kan glida i förhållande till varandra vid bockning, vilket gör kabeln lika flexibel som ett rep. Detta är den definierande egenskapen för en svetskabel — om kabeln motstår bockning och kämpas mot svetsarens hand, är det inte en svetskabel, oavsett vad isoleringen säger.

EPR jämfört med CR-mantel — vilken för din svetsmiljö?

MiljöförhållandeEPR-mantelCR-mantel (neopren)
Inomhusverkstad (ren, torr)Lämplig — mest ekonomiskLämplig
Tungt svetsstänk (MMA, FCAW)Måttlig — stänk kan fastna på och bränna mantelytanUtmärkt — stänk fastnar inte; CR är standarden för tung svetsning
Exponering för olja och fettGod — EPR är oljebeständig men långvarig kontakt med petroleumoljor kan orsaka svällningUtmärkt — CR är i sig själv oljebeständig och sväller inte vid kontakt med mineraloljor och hydraulvätskor
Utomhus och väderGod — EPR är väderbeständig men bryts ner av UV med tidenUtmärkt — CR är UV-stabiliserad och ozonbeständig
Varv och marin miljöRekommenderas inteRekommenderad — CR motstår saltvatten, olja och väder
ByggarbetsplatsLämplig för kortvariga projektRekommenderad för långvarigt och tungt byggande
KostnadReferens15–25 % högre

För de flesta inomhusverkstäder och lätt verkstadsindustri räcker EPR-manteln och är kostnadseffektiv. För utomhussvetsning, tung industriell tillverkning, varvsarbete och alla miljöer med betydande mängder svetsstänk eller oljeexponering är CR-mantel rätt specifikation. Kostnadsskillnaden tjänas in genom förlängd kabellivslängd i den krävande miljön.

Varför välja Yichis svetskablar?

  • IEC 60228 klass 6 ultra-fint tvinnad koppar — verifierat antal trådar: Antalet trådar för varje tvärsnitt styrs och verifieras — en 50 mm²-svetskabel innehåller inte 50 trådar (klass 2) eller 200 trådar (klass 5) — den innehåller de 1 400+ trådar som klass 6 kräver för äkta svetskabelflexibilitet. Om kabeln inte känns som ett rep i handen är den inte klass 6
  • Enkelskiktsgummisolering — tjock vägg för mekaniskt skydd: Svetskabeln har inget separat ytterhölje — isoleringen är manteln. Väggtjockleken är dimensionerad för det mekaniska slitage som svetskabeln utsätts för — dras över verkstadsgolvet, trampas på, körs över av truckar och träffas av fallande metallstycken. En tunnväggig isolering skulle punkteras eller skäras igenom inom några veckor
  • Orange, svart och röd/svart mantelfärg — hög synlighet och polaritetsidentifiering: Orange är standard för svetskabel — den syns tydligt på verkstadsgolvet, minskar snubbelrisken och gör kabeln lättare att lokalisera och hantera. Röd/svart tvåfärgade kablar möjliggör omedelbar visuell identifiering av elektrod- respektive återledarpolaritet — en sak mindre för svetsaren att kontrollera innan ljusbågen tänds
  • Svetsstänkbeständig CR-mantel — bevisad i tung svetsning: CR-mantelblandningen är formulerad för stänkbeständighet — smälta ståldroppar fastnar inte, bränner inte igenom och skapar inte en ledande väg genom manteln. Detta är laboratorieverifierat genom ett stänkbeständighetstest (en kontrollerad ljusbåge som genererar stänk riktat mot kabelytan), inte bara hävdat från blandningens datablad
  • Komplett 16–120 mm²-sortiment — från lätt tillverkning till tung konstruktionssvetsning: En kabeltyp för hela verkstadens svetskabelinventarium. Tvärsnittet väljs utifrån svetsström, kopplingsfaktor och kabellängd — ange dessa så bekräftar vi det rekommenderade tvärsnittet enligt IEC 60245-6

Fråga om Produkt

Produkt: Svetskabel (flexibel) — IEC 60245 / HD 22 EPR- eller CR-isolerad enledarkabel, extra flexibel svetselektrod- och återledarkabel med klass 6 ultra-fin tvinnad kopparledare för anslutning av MMA-, MIG/MAG-, TIG- och pulverbågsvetsutrustning i verkstäder, på varv, byggarbetsplatser och inom industriell tillverkning

Lägg till tekniska specifikationer (valfritt)

Ju fler detaljer du anger, desto snabbare och mer exakt blir vår offert.

Ingen fil vald

PDF, Office, bild eller CAD-fil — upp till 5 MB

Behöver du Hjälp?

Certifieringar

ISO 9001
Kvalitet
CE
Europeisk
RoHS
Miljö
TÜV
Certifiering

Behöver du en Offert för denna Produkt?

Skicka oss dina krav och få en detaljerad offert inom 24 timmar.