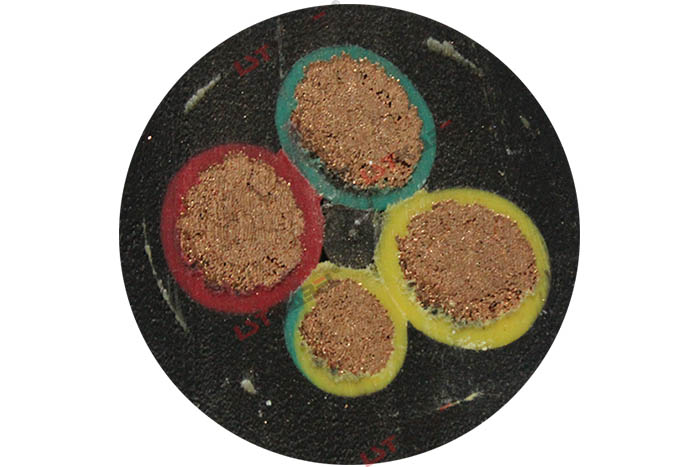
Szczegółowy Opis
Suwnica chwytakowa — dwa silniki, jeden kabel
Suwnica chwytakowa obsługuje dwie niezależne grupy silników przez jeden podwieszony kabel:
- Silnik podnośnika: Podnosi i opuszcza cały zespół chwytaka — zwykle większy silnik (50–200 kW)
- Silnik otwierania/zamykania chwytaka: Obsługuje chwytak muszlowy lub wieloszczękowy — otwiera się, aby uwolnić materiał, zamyka się, aby go uchwycić
Łączony kabel zasilający ma zwykle 7 żył zasilających (3 podnośnik + 3 chwytak + 1 PE) lub 8 (3 + 3 + 1 PE + 1 dodatkowa), plus 4–24 żyły sterownicze dla wyłączników krańcowych, czujników położenia i sprzężenia zwrotnego stanu chwytaka.
Dlaczego kable chwytakowe zużywają się szybciej niż standardowe kable podnośnikowe
| Czynnik obciążenia | Standardowy kabel podnośnikowy | Kabel chwytakowy |
|---|---|---|
| Cykle zginania na godzinę | 10–20 | 40–120 |
| Liczba funkcji zasilanych | 1 (podnośnik) | 2 (podnośnik + chwytak) |
| Liczba żył | 4–5 | 11–30+ |
| Dynamika kabla | Liniowo góra/dół | Góra/dół + oscylacja otwierania/zamykania chwytaka |
| Kontakt z materiałem | Brak (podwieszony) | Pył materiałów masowych, krawędzie złomu |
Wyższa liczba żył kabla chwytakowego, szybsze cykle i oscylacja mechanizmu chwytaka powodują wewnętrzne przemieszczanie się żył, co przyspiesza zużycie izolacji. Warstwa separacyjna z włókniny PET między grupami żył zasilających i sterowniczych jest niezbędna do zapobiegania uszkodzeniom żył sterowniczych.
Uwagi konstrukcyjne kabla chwytakowego
- Układ żył specyficzny dla chwytaka: Żyły zasilające i sterownicze fizycznie oddzielone warstwą włókniny PET — zapobiega uszkodzeniom żył sterowniczych od sąsiednich przewodów zasilających
- Standard żył klasy 6: Drobniejsze skręcanie niż klasa 5 — dodatkowa giętkość niezbędna przy częstotliwościach cykli chwytakowych
- Testowane w cyklach chwytakowych: Nasza trwałość znamionowa opiera się na symulowanych testach cykli chwytakowych — ruch łączony podnoszenia + otwierania/zamykania, a nie tylko bębnowanie liniowe
- Powłoka PUR jako standard dla materiałów masowych: Węgiel, ruda, zboże, złom — PUR radzi sobie z pyłem ściernym lepiej niż CR
Układ żył zasilających i sterowniczych
Połączony kabel przenosi zasilanie dla dwóch grup silników oraz sygnały je koordynujące. Grupa zasilająca wykorzystuje od 7 do typowej liczby żył zasilających: trzy dla silnika podnośnika (U lub V lub W), trzy dla silnika chwytaka (U lub V lub W) oraz jedną ochronną żyłę uziemiającą. Grupa sterownicza wykorzystuje od 4 do 24 żył, o przekroju od 0,75 do 2,5 mm², przenoszących sprzężenie zwrotne wyłączników krańcowych i czujników położenia oraz sygnały stanu chwytaka między sterownikiem suwnicy a mechanizmem chwytaka. Przewody zasilające stosują miedź wg IEC 60228 klasy 6 w przekrojach od 10 do 120 mm².
Obie grupy żył nie są mieszane przypadkowo. Są układane w koncentrycznych formacjach z warstwą włókniny PET między grupą zasilającą a sterowniczą. Ten separator jest funkcjonalny: podczas cyklu chwytakowego żyły zasilające przenoszą prądy łączeniowe i przemieszczają się wraz z gięciem kabla, a bez włókniny izolacja żył sterowniczych byłaby ścierana przez sąsiednie większe przewody. Izolacja żył to kauczuk etylenowo-propylenowy dla żył zasilających i polipropylen dla sterowniczych, oba dobrane ze względu na elastyczność i odporność na ścieranie przy ciągłym cyklicznym gięciu.
Dobór powłoki i obciążenie mechaniczne
Powłoka zewnętrzna to PUR lub CR. PUR jest standardem dla obsługi materiałów masowych: węgiel, ruda, zboże i złom narażają kabel na pył ścierny i ostre krawędzie złomu, a związek PUR jest klasyfikowany pod kątem ścieralności Taber do 5 mg lub mniej. Neopren CR jest oferowany do pracy ciężkiej i, na życzenie, z uznaniem MSHA dla środowisk górniczych. Obie powłoki są odporne na olej i warunki atmosferyczne. PUR jest klasyfikowany od -40°C do +80°C, a CR od -25°C do +70°C, więc wybór uwzględnia też najniższą temperaturę otoczenia w instalacji.
Wiszący ciężar i dynamiczne obciążenie chwytaka są przenoszone przez centralny stalowy rdzeń nośny z ocynkowanej linki, który zapobiega rozciąganiu się przewodów miedzianych. Opcjonalna wewnętrzna powłoka z gumy CR może być nałożona na układ żył dla dodatkowej ochrony mechanicznej.
Geometria bębna i trwałość cykli
Kabel jest zaprojektowany do napędzanego nawijania na bęben przy stosunku średnicy bębna do średnicy kabla (D/d) co najmniej 10:1, z zalecanym 12:1. Większe D/d zmniejsza krzywiznę gięcia na bębnie i jest najważniejszym pojedynczym czynnikiem wydłużającym trwałość gięcia. Nominalna trwałość cykli chwytakowych to ponad 200 000 połączonych cykli otwarcia lub zamknięcia i podnoszenia, wartość odzwierciedlająca podwójny reżim zginania suwnicy chwytakowej: kabel zgina się przy każdym skoku podnoszenia i przy każdym skoku otwarcia lub zamknięcia chwytaka, z częstotliwością gięcia kilkakrotnie większą niż w standardowym kablu podnośnikowym o jednej funkcji. Napięcie znamionowe wynosi 0,6 lub 1 kV przy napięciu probierczym 3 500 V AC, a powłoka jest trudnopalna zgodnie z IEC 60332-1-2.