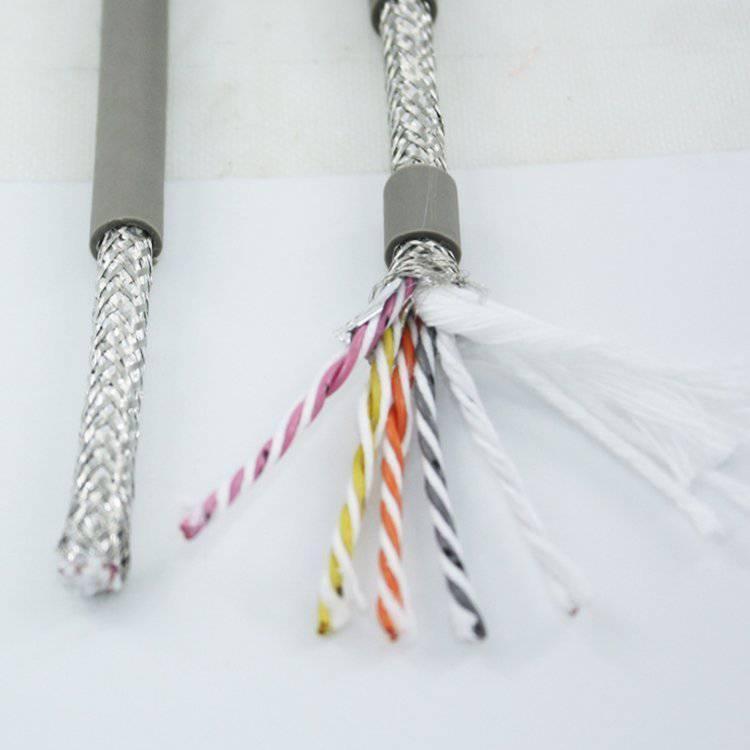
Szczegółowy Opis
Kiedy standardowe ekranowanie nie wystarcza?
Standardowy kabel serwo (85% pokrycia plecionki) zapewnia skuteczną ochronę EMI dla większości środowisk przemysłowych. Wersja ze wzmocnionym ekranem (≥90% pokrycia plecionki) jest specyfikowana, gdy środowisko elektromagnetyczne przekracza to, co standardowe ekranowanie może obsłużyć:
Różnica między 85% a 90%
Pokrycie plecionki to procent powierzchni kabla pokrytej drutami plecionki. Przy 85%, 15% powierzchni to luki — małe romboidalne otwory między drutami plecionki. Te luki nie są wadami; są nieodłączne dla procesu plecenia i są akceptowalne dla środowisk, gdzie natężenie pola EMI jest umiarkowane.
Przy 90% pokrycia powierzchnia luk jest zredukowana do 10% — redukcja o 33% niepokrytej powierzchni. Mniejsze luki zapewniają lepsze ekranowanie przy wyższych częstotliwościach, ponieważ wymiar luki zbliża się do długości fali sygnału zakłócającego. Luka 15% przy 85% pokryciu może mieć największy wymiar 1–2 mm — co jest skuteczne do około 1 GHz (długość fali 300 mm). Jednak przy częstotliwości przełączania VFD 4–16 kHz, istotny szum to nie podstawowa, ale harmoniczne — które rozciągają się do 30–100 MHz (długość fali 3–10 m). Przy tych częstotliwościach rozmiar luki względem długości fali ma znaczenie — stąd lepsza wydajność 90% pokrycia.
Impedancja transferowa (Z_T) — Mierzalny wskaźnik
Procent pokrycia plecionki to wizualny pomiar geometryczny — mówi, jaka część powierzchni jest pokryta, ale nie jak dobrze ekran faktycznie działa elektrycznie. Impedancja transferowa (Z_T) mierzy skuteczność ekranu bezpośrednio:
- Napięcie jest przykładane między ekran a przewód powrotny na jednym końcu
- Napięcie indukowane na przewodzie wewnątrz ekranu jest mierzone na drugim końcu
- Z_T = napięcie indukowane / prąd ekranu × długość kabla (jednostka: Ω/m lub mΩ/m)
- Niższe Z_T = lepsze ekranowanie
Kiedy specyfikować wzmocniony ekran
| Środowisko | Ekran standardowy (85%) | Ekran wzmocniony (90%) |
|---|---|---|
| Pojedyncza oś serwo, kabel oddzielony od zasilania | Wystarczający | Przespecyfikowany |
| Maszyna wieloosiowa, 3–6 kabli serwo w jednym prowadniku | Marginalny (ryzyko przesłuchu) | Zalecany |
| Kabel serwo w tym samym prowadniku co kable zasilające silnika | Marginalny | Zalecany |
| Maszyna CNC z napędem wrzeciona VFD 15+ kW w pobliżu | Niezalecany | Zalecany |
| Gniazdo spawalnicze — EMI łuku spawalniczego (szerokopasmowe do 100 MHz) | Niezalecany | Wymagany |
| Cięcie plazmowe — łuk wysokiej częstotliwości | Niezalecany | Wymagany |
Koszt dopłaty za 90% vs 85% pokrycia plecionki wynosi około 10–15%. W środowisku o wysokim poziomie zakłóceń, gdzie pojedyncza awaria enkodera zatrzymuje produkcję, ta dopłata jest znikoma w porównaniu z kosztem przestoju.
Produkcja wzmocnionego ekranu Yichi
- Impedancja transferowa mierzona na nowych konstrukcjach: Z_T wg IEC 62153-4-3 (metoda trójosiowa) jest mierzone na każdej nowej konstrukcji kabla w ramach procesu kwalifikacji. Zapewnia to kwantyfikowalny wskaźnik wydajności ekranu — nie tylko wizualną kontrolę pokrycia
- Rezystancja drutu plecionki kontrolowana: Rezystancja DC drutu plecionki jest mierzona na próbkach produkcyjnych. Niższa rezystancja = lepsze ekranowanie niskich częstotliwości. Stop drutu plecionki (miedź cynowana) i średnica splotu są specyfikowane dla ≤10 Ω/km ogólnej rezystancji plecionki
- Pokrycie plecionki weryfikowane: Optyczna analiza obrazu na próbkach produkcyjnych — ≥90% jest kryterium akceptacji. Pomiar wizualny to kontrola jakości produkcji; pomiar Z_T to test kwalifikacyjny konstrukcji
- Ciągłość ekranu testowana na całej długości: Każda długość produkcyjna jest testowana na ciągłość elektryczną ekranu. Otwarty obwód gdziekolwiek w plecionce tworzy nieekranowany odcinek kabla