Detaylı Açıklama
Standart Ekranlama Ne Zaman Yetersizdir?
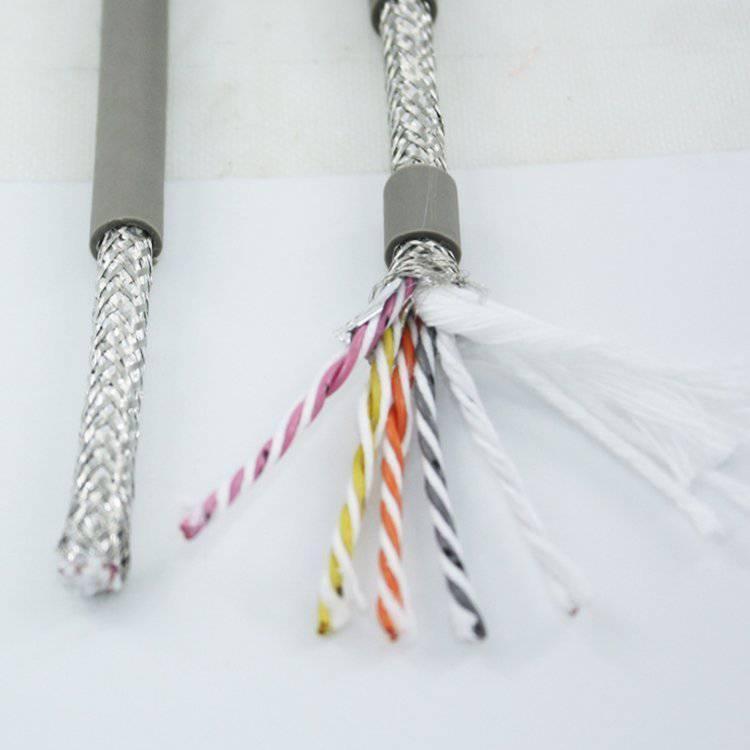
Standart servo kablo (%85 örgü kaplama), çoğu endüstriyel ortam için etkili EMI koruması sağlar. Geliştirilmiş ekranlı sürüm (≥%90 örgü kaplama), elektromanyetik ortamın standart ekranlamanın kaldırabileceğini aştığı durumlarda belirtilir:
%85 ile %90 Farkı
Örgü kaplaması, örgü telleri tarafından kaplanan kablo yüzey alanının yüzdesidir. %85'te yüzeyin %15'i boşluktur — örgü telleri arasındaki küçük eşkenar dörtgen açıklıklar. Bu boşluklar kusur değildir; örgüleme sürecinin doğasında vardır ve EMI alan şiddetinin orta düzeyde olduğu ortamlar için kabul edilebilir.
%90 kaplamada boşluk alanı %10'a düşer — kaplanmamış alanda %33 azalma. Daha küçük boşluklar, boşluk boyutu girişim sinyalinin dalga boyuna yaklaştığı için daha yüksek frekanslarda daha iyi ekranlama sağlar. %85 kaplamadaki %15'lik bir boşluk, en büyük boyutu 1–2 mm olabilir — bu, yaklaşık 1 GHz'e (dalga boyu 300 mm) kadar etkilidir. Bununla birlikte, 4–16 kHz'lik VFD anahtarlama frekansında ilgili gürültü temel bileşen değil, 30–100 MHz'e (dalga boyu 3–10 m) uzanan harmoniklerdir. Bu frekanslarda dalga boyuna göre boşluk boyutu önemlidir — bu nedenle %90 kaplamanın geliştirilmiş performansı.
Transfer Empedansı (Z_T) — Ölçülebilir Gösterge
Örgü kaplama yüzdesi görsel bir geometrik ölçümdür — yüzeyin ne kadarının kaplandığını söyler, ancak ekranın elektriksel olarak ne kadar iyi performans gösterdiğini söylemez. Transfer empedansı (Z_T), ekranın etkinliğini doğrudan ölçer:
- Bir uçta ekran ile dönüş iletkeni arasına bir gerilim uygulanır
- Ekranın içindeki bir iletken üzerinde indüklenen gerilim diğer uçta ölçülür
- Z_T = indüklenen gerilim / ekran akımı × kablo uzunluğu (birim: Ω/m veya mΩ/m)
- Daha düşük Z_T = daha iyi ekranlama
Geliştirilmiş Ekran Ne Zaman Belirtilmeli
| Ortam | Standart Ekran (%85) | Geliştirilmiş Ekran (%90) |
|---|---|---|
| Tek servo eksen, kablo güçten ayrılmış | Yeterli | Gereğinden fazla belirtilmiş |
| Çok eksenli makine, tek enerji zincirinde 3–6 servo kablo | Sınırda (karışma riski) | Önerilir |
| Motor güç kablolarıyla aynı enerji zincirinde servo kablo | Sınırda | Önerilir |
| Yakınında 15+ kW VFD mil sürücülü CNC makine | Önerilmez | Önerilir |
| Kaynak hücresi — ark kaynağı EMI'si (100 MHz'e geniş bant) | Önerilmez | Gerekli |
| Plazma kesim — yüksek frekanslı ark | Önerilmez | Gerekli |
%90 ile %85 örgü kaplama arasındaki maliyet farkı yaklaşık %10–15'tir. Tek bir encoder arızasının üretimi durdurduğu yüksek gürültülü bir ortamda bu fark, duruş maliyetiyle karşılaştırıldığında önemsizdir.
Yichi Geliştirilmiş Ekran Üretimi
- Yeni tasarımlarda transfer empedansı ölçülür: Z_T, IEC 62153-4-3'e (triaksiyel yöntem) göre her yeni kablo tasarımında kalifikasyon sürecinin bir parçası olarak ölçülür. Bu, yalnızca görsel bir kaplama kontrolü değil, ölçülebilir bir ekran performans metriği sağlar
- Örgü teli direnci kontrol edilir: Örgü teli DC direnci üretim numunelerinde ölçülür. Daha düşük direnç = daha iyi düşük frekanslı ekranlama. Örgü teli alaşımı (kalaylı bakır) ve tel çapı, genel örgü direnci ≤10 Ω/km için belirlenir
- Örgü kaplaması doğrulanır: Üretim numunelerinde optik görüntü analizi — ≥%90 kabul kriteridir. Görsel ölçüm bir üretim kalite kontrolüdür; Z_T ölçümü tasarım kalifikasyon testidir
- Ekran sürekliliği uçtan uca test edilir: Her üretim uzunluğu ekran elektriksel sürekliliği için test edilir. Örgüdeki herhangi bir yerdeki açık devre, ekransız bir kablo bölümü oluşturur