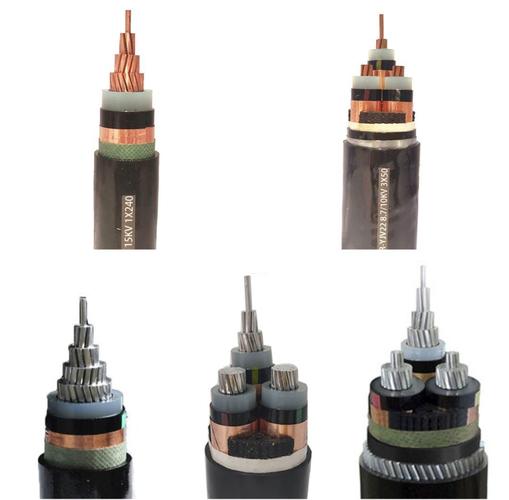
Description Détaillée
Qu'est-ce qu'un câble de puissance haute tension ?
Un câble de puissance haute tension (HT) est un câble unipolaire à isolation XLPE extrudée, nominal pour un fonctionnement continu aux tensions entre phases supérieures à 35 kV — typiquement 66 kV, 110 kV, 132 kV, 150 kV et 220 kV selon IEC 60840, et 275 kV, 400 kV et 500 kV selon IEC 62067. Ces câbles sont l'épine dorsale du transport de puissance souterrain et sous-marin — ils acheminent des centaines de mégawatts entre les postes dans des circuits pouvant s'étendre sur 20–50 km ou plus sans joints intermédiaires.
Le passage de la MT (≤36 kV) à la HT (≥66 kV) n'est pas simplement une question d'isolation plus épaisse. La contrainte du champ électrique à la tension de service est plus élevée — typiquement 5–8 kV/mm à U₀ contre 2–5 kV/mm pour la MT — et cette contrainte est maintenue pendant 30–50 ans de fonctionnement continu. À ces niveaux de contrainte, chaque imperfection microscopique du système d'isolation devient un mécanisme de défaillance potentiel. Les exigences de fabrication des câbles HT sont d'un ordre de grandeur plus strictes que pour la MT :
- Propreté : Le composé d'isolation XLPE doit être manipulé dans un environnement de salle blanche pour empêcher toute contamination particulaire supérieure à 50–100 μm — une particule de cette taille à l'interface écran de conducteur peut provoquer un renforcement du champ électrique de 2–5× la contrainte moyenne, suffisant pour initier une arborescence électrique sur la durée de vie du câble
- Régularité : Les écrans semi-conducteurs doivent avoir une finition de surface avec des aspérités (pics) inférieures à 50 μm — toute protubérance de l'écran de conducteur dans l'isolation crée un renforcement local du champ
- Dégazage : Après réticulation, l'isolation XLPE doit être chauffée dans une chambre de dégazage pendant 7–30 jours pour réduire les sous-produits résiduels de réticulation (principalement méthane, alcool cumylique et acétophénone) à des niveaux qui ne créent pas de pression de gaz ni de dégradation chimique des écrans semi-conducteurs au fil du temps
- Décharges partielles : Le niveau d'acceptation des décharges partielles en usine est ≤5 pC à 1,5 U₀ — un seul vide plus grand qu'environ 0,1 mm dans l'isolation ou aux interfaces d'écran produira une décharge >5 pC et entraînera le rejet du câble
Le système d'isolation XLPE à triple extrusion
Le cœur d'un câble HT est le système d'isolation extrudé — trois couches coaxiales extrudées simultanément en une seule étape de traitement :
Écran de conducteur (semi-conducteur interne)
- Composé semi-conducteur thermodurcissable extrudé ultra-propre
- Directement lié au conducteur pour éliminer les espaces d'air à la surface du conducteur
- Finition de surface : aspérité maximale ≤50 μm pic à vallée
- Fonction : fournit une frontière équipotentielle lisse au potentiel du conducteur, éliminant les décharges partielles de vide d'air à l'interface conducteur-isolation
Isolation XLPE
- Composé de polyéthylène réticulable extra-propre, réticulé au peroxyde
- Épaisseur d'isolation : 9 mm (66 kV) à 27 mm (220 kV), conçue pour une contrainte électrique de 5–8 kV/mm à U₀
- Le champ électrique radial dans un câble unipolaire au rayon r du centre du conducteur est E(r) = U₀ / [r × ln(R/r_c)], où R est le rayon extérieur de l'isolation et r_c le rayon de l'écran de conducteur. La contrainte maximale est à la surface de l'écran de conducteur (r le plus petit) — c'est l'emplacement le plus critique pour la propreté de l'isolation
- Dégazé à <50 ppm de méthane après réticulation
Écran d'isolation (semi-conducteur externe)
- Composé semi-conducteur thermodurcissable extrudé ultra-propre
- Lié à l'isolation XLPE ; entièrement lié mais dénudable au raccordement pour la terminaison sur site
- Finition de surface : lisse et uniforme — l'interface entre l'écran d'isolation et la gaine métallique (avec couche de coussin/gonflante) ne doit pas présenter d'irrégularités renforçant le champ
- Fonction : fournit une frontière équipotentielle lisse au potentiel de terre ; l'écran lié élimine l'espace d'air qui existerait autrement entre la surface extérieure de l'isolation et la gaine métallique
Gaine métallique — barrière d'humidité radiale et chemin de courant de défaut
Tous les câbles XLPE HT nécessitent une gaine métallique continue. Ses deux fonctions sont également critiques :
1. Barrière d'humidité radialeL'eau est le principal mécanisme de dégradation à long terme de l'isolation XLPE. Les molécules d'eau diffusent dans le XLPE au fil du temps et, en présence du champ électrique, forment des arborescences aqueuses — des micro-vides remplis d'eau qui se développent à partir des points de renforcement du champ. Les arborescences aqueuses réduisent la rigidité diélectrique de l'isolation, abaissant la tension d'apparition des décharges partielles. Finalement, une arborescence aqueuse franchit une épaisseur d'isolation suffisante pour que l'isolation saine restante défaillit sous la contrainte de service.
La gaine métallique — un tube d'aluminium ondulé sans soudure ou une gaine de plomb extrudée — est imperméable à 100 % à la vapeur d'eau. Avec une sur-gaine intacte, l'eau ne peut pas atteindre l'isolation XLPE pendant toute la durée de vie nominale de 30–50 ans.
2. Chemin de courant de défaut à la terre et de court-circuitLa gaine métallique transporte le courant de défaut à la terre d'un défaut de câble vers la source — la même fonction que l'écran de cuivre dans un câble MT. Cependant, en HT, le courant de défaut est plus grand (10–50 kA) et les circuits de câbles sont plus longs, nécessitant des sections de gaine proportionnellement plus grandes. La gaine en aluminium ondulé d'un câble HT a une section de 250–600 mm² d'aluminium, capable de transporter 20–50 kA pendant 1 seconde.
Mise à la terre des gaines — gestion des tensions induites
Dans un circuit de câble HT unipolaire, le courant CA dans le conducteur de phase induit une tension dans la gaine métallique. Si la gaine est mise à la terre aux deux extrémités de la section de câble, la tension induite entraîne un courant circulant dans la gaine — ce courant génère des pertes I²R (typiquement 5–15 % des pertes du conducteur pour les grandes sections à 50 Hz) et réduit l'ampacité du câble en chauffant la gaine.
Trois méthodes de mise à la terre des gaines sont utilisées :
| Méthode de mise à la terre | Principe | Pertes | Application |
|---|---|---|---|
| Mise à la terre solide (les deux extrémités à la terre) | Gaine mise à la terre aux deux extrémités ; courant circulant | Élevées — les pertes de gaine peuvent être de 5–15 % des pertes du conducteur | Sections de câble courtes (<500 m) ; circuits à faible courant |
| Mise à la terre unipoint | Gaine mise à la terre à une seule extrémité ; pas de chemin de courant circulant ; limiteur de tension de gaine (SVL) à l'extrémité non mise à la terre protège contre les surtensions transitoires | Négligeables — aucun courant circulant | Sections de longueur moyenne (500–2 000 m) |
| Transposition (cross-bonding) | Trois câbles unipolaires ; les gaines sont transposées aux joints pour que chaque gaine d'une section principale occupe les positions des trois phases ; les tensions induites se somment à presque zéro sur la section principale | Très faibles — courant circulant résiduel uniquement | Circuits longs (>2 000 m) ; la méthode standard pour les longs circuits de câbles HT |
Une installation transposée nécessite des joints de sectionnement de gaine — le joint divise électriquement la gaine tout en maintenant la continuité de l'isolation et de la barrière d'humidité. Le circuit est divisé en sections principales (typiquement trois sections secondaires), et chaque troisième joint est un joint de transposition où les gaines sont transposées.
Installation et mise en service — réussir le câble HT
- Essai de décharges partielles après installation (CA résonant) : Le circuit de câble complet (câble + joints + terminaisons) est testé avec un ensemble d'essai CA résonant à 1,0–1,7 U₀ pendant 30–60 minutes avec surveillance simultanée des décharges partielles. Le but n'est pas de passer un essai de tenue tout ou rien — c'est de confirmer que le niveau de décharges partielles après installation correspond au niveau mesuré en usine sur chaque longueur de tambour. Toute augmentation des décharges partielles à un joint ou une terminaison est examinée et corrigée avant la mise sous tension
- Essai d'intégrité de la gaine (CC) : Après installation et remblayage, la gaine extérieure PE est testée avec 10 kV CC par mm d'épaisseur de gaine selon IEC 60229. La couche externe semi-conductrice au graphite permet l'essai en appliquant la tension entre la gaine métallique et une électrode balayée le long de la surface du câble. Tout dommage de gaine qui permettrait l'ingression d'eau est localisé et réparé
- Vérification du limiteur de tension de gaine (SVL) : Les SVL aux joints unipoints et transposés doivent être testés pour confirmer leur tension résiduelle au courant de décharge nominal — typiquement 10 kA, forme d'onde 8/20 μs. La défaillance d'un SVL pendant une surtension de manœuvre ou de foudre expose le joint de sectionnement de gaine à la tension induite complète, provoquant une défaillance de l'isolation du joint
- Tirage du câble : La pression de paroi latérale aux courbes ne doit pas dépasser 500 N/m de rayon de courbure. Un dynamomètre de tirage avec alarme de force de tirage maximale est la pratique standard. Des rouleaux de câble lubrifiés sont positionnés tous les 2–3 m le long du tracé du câble
Pourquoi choisir les câbles de puissance haute tension Yichi
- Ligne de fabrication CCV à voie sèche avec dégazage en ligne : Notre ligne CV (vulcanisation continue) est un processus entièrement à voie sèche — pas de vapeur, pas de contact avec l'eau pendant la réticulation du XLPE. Le câble passe directement du tube CCV dans une chambre de dégazage chauffée où le méthane résiduel est réduit à <50 ppm avant l'application de la gaine métallique. C'est la référence absolue pour la fabrication de câbles HT
- Matériaux semi-conducteurs ultra-propres et ultra-lisses : Les composés d'écran de conducteur et d'écran d'isolation proviennent de fournisseurs qualifiés et sont manipulés dans un environnement de salle blanche à surpression positive depuis la livraison du composé jusqu'à l'extrusion. La finition de surface et la propreté sont vérifiées par inspection optique avant la tête de triple extrusion
- Chaque longueur de production testée en décharges partielles à 1,5 U₀ jusqu'à ≤5 pC : La mesure des décharges partielles est la porte qualité de l'usine — aucune longueur de câble n'est expédiée avec un niveau de décharges partielles au-dessus du seuil d'acceptation. Les données de décharges partielles pour chaque longueur de production sont incluses dans le dossier de documentation
- Soumis aux essais de type selon IEC 60840 / IEC 62067 : Programme complet d'essais de type incluant onde de choc de foudre, décharges partielles en fonction de la tension, tan δ en fonction de la tension et de la température, essai de tension en cycle de chaleur et essai de courbure selon la norme IEC applicable. Les rapports d'essais de type sont disponibles pour examen par le client
- Support de raccordement et de terminaison : Les accessoires de câbles HT (joints, terminaisons, boîtes de liaison, SVL) sont aussi critiques que le câble. Nous concevons les dimensions du câble pour être compatibles avec les principaux systèmes d'accessoires HT et fournissons les données complètes de géométrie de câble requises pour la sélection des accessoires
- Ingénierie d'application : Envoyez-nous vos paramètres de circuit — tension système, courant nominal, niveau et durée de court-circuit, longueur de tracé, méthode d'installation et configuration de mise à la terre — et notre équipe d'ingénierie calcule les sections requises du conducteur et de la gaine, les ampacités et le schéma de mise à la terre recommandé selon IEC 60287 et IEC 60949