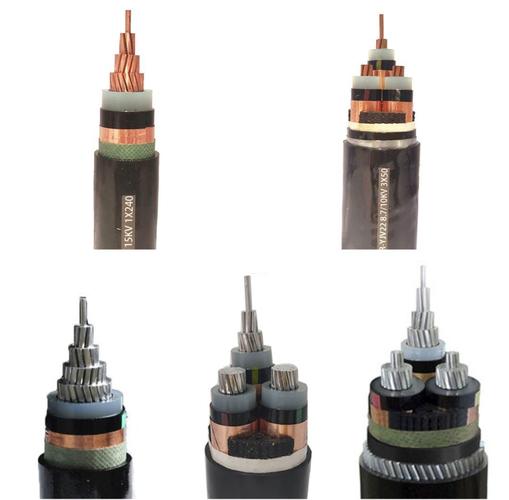
Szczegółowy Opis
Czym jest kabel elektroenergetyczny wysokiego napięcia?
Kabel elektroenergetyczny wysokiego napięcia (WN) to kabel jednożyłowy w izolacji wytłaczanej XLPE przeznaczony do pracy ciągłej przy napięciach międzyfazowych powyżej 35 kV — typowo 66 kV, 110 kV, 132 kV, 150 kV i 220 kV zgodnie z IEC 60840 oraz 275 kV, 400 kV i 500 kV zgodnie z IEC 62067. Kable te stanowią szkielet podziemnego i podmorskiego przesyłu energii — przenoszą setki megawatów między stacjami w obwodach, które mogą rozciągać się na 20–50 km lub dłużej bez muf pośrednich.
Przejście od SN (≤36 kV) do WN (≥66 kV) nie jest jedynie kwestią grubszej izolacji. Naprężenie pola elektrycznego przy napięciu roboczym jest wyższe — typowo 5–8 kV/mm przy U₀ w porównaniu do 2–5 kV/mm dla SN — i naprężenie to jest utrzymywane przez 30–50 lat ciągłej pracy. Przy tych poziomach naprężeń każda mikroskopijna niedoskonałość w systemie izolacji staje się potencjalnym mechanizmem uszkodzenia. Wymagania produkcyjne dla kabli WN są o rząd wielkości bardziej rygorystyczne niż dla SN:
- Czystość: Mieszanka izolacyjna XLPE musi być przetwarzana w środowisku pomieszczeń czystych, aby zapobiec zanieczyszczeniu cząstkami większymi niż 50–100 μm — cząstka tego rozmiaru na interfejsie ekran-żyła może spowodować wzmocnienie pola elektrycznego 2–5× średniego naprężenia, wystarczające do zainicjowania drzewienia elektrycznego w okresie eksploatacji kabla
- Gładkość: Ekrany półprzewodzące muszą mieć wykończenie powierzchni z chropowatością (szczytami) mniejszą niż 50 μm — każde wzniesienie z ekranu żyły w izolację tworzy lokalne wzmocnienie pola
- Odgazowanie: Po usieciowaniu izolacja XLPE musi być ogrzewana w komorze odgazowania przez 7–30 dni w celu zmniejszenia pozostałości produktów ubocznych sieciowania (głównie metanu, alkoholu kumylowego i acetofenonu) do poziomów, które nie powodują ciśnienia gazu ani chemicznej degradacji ekranów półprzewodzących w czasie
- Wyładowania niezupełne: Poziom akceptacji WN w fabryce wynosi ≤5 pC przy 1,5 U₀ — pojedyncza pustka większa niż około 0,1 mm w izolacji lub na interfejsach ekranów spowoduje wyładowanie >5 pC i odrzucenie kabla
System izolacji XLPE z potrójną ekstruzją
Sercem kabla WN jest wytłaczany system izolacji — trzy współosiowe warstwy wytłaczane jednocześnie w jednym etapie procesu:
Ekran żyły (wewnętrzny półprzewodzący)
- Wytłaczana superczysta termoutwardzalna masa półprzewodząca
- Bezpośrednio związany z żyłą, aby wyeliminować szczeliny powietrzne na powierzchni żyły
- Wykończenie powierzchni: maksymalna chropowatość ≤50 μm wartość szczytowa
- Funkcja: zapewnia gładką granicę ekwipotencjalną przy potencjale żyły, eliminując wyładowania niezupełne w szczelinach powietrznych na interfejsie żyła-izolacja
Izolacja XLPE
- Bardzo czysta masa polietylenu sieciowalnego, sieciowana nadtlenkowo
- Grubość izolacji: 9 mm (66 kV) do 27 mm (220 kV), projektowana dla naprężenia elektrycznego 5–8 kV/mm przy U₀
- Promieniowe pole elektryczne w kablu jednożyłowym w odległości r od środka żyły wynosi E(r) = U₀ / [r × ln(R/r_c)], gdzie R jest zewnętrznym promieniem izolacji, a r_c promieniem ekranu żyły. Maksymalne naprężenie występuje na powierzchni ekranu żyły (najmniejsze r) — jest to najbardziej krytyczne miejsce dla czystości izolacji
- Odgazowana do <50 ppm metanu po sieciowaniu
Ekran izolacji (zewnętrzny półprzewodzący)
- Wytłaczana superczysta termoutwardzalna masa półprzewodząca
- Związana z izolacją XLPE; w pełni związana, ale możliwa do zdarcia przy mufowaniu dla zakończeń polowych
- Wykończenie powierzchni: gładkie i jednolite — interfejs między ekranem izolacji a powłoką metalową (z warstwą amortyzującą/pęczniejącą) nie może wykazywać nieregularności wzmacniających pole
- Funkcja: zapewnia gładką granicę ekwipotencjalną przy potencjale ziemi; związany ekran eliminuje szczelinę powietrzną, która w przeciwnym razie istniałaby między zewnętrzną powierzchnią izolacji a powłoką metalową
Powłoka metalowa — promieniowa bariera przeciwwilgociowa i ścieżka prądu zwarciowego
Wszystkie kable WN XLPE wymagają ciągłej powłoki metalowej. Jej dwie funkcje są jednakowo krytyczne:
1. Promieniowa bariera przeciwwilgociowaWoda jest głównym mechanizmem długoterminowej degradacji izolacji XLPE. Cząsteczki wody dyfundują do XLPE w czasie i, w obecności pola elektrycznego, tworzą drzewka wodne — mikropustki wypełnione wodą, które rosną od punktów wzmacniających pole. Drzewka wodne zmniejszają wytrzymałość dielektryczną izolacji, obniżając napięcie początkowe wyładowań niezupełnych. Ostatecznie drzewko wodne pokonuje wystarczającą grubość izolacji, że pozostała zdrowa izolacja ulega uszkodzeniu przy naprężeniu roboczym.
Powłoka metalowa — bezszwowa rura aluminiowa falista lub wytłaczana powłoka ołowiana — jest w 100% nieprzepuszczalna dla pary wodnej. Przy nieuszkodzonej powłoce zewnętrznej woda nie może dotrzeć do izolacji XLPE przez pełny projektowany okres eksploatacji 30–50 lat.
2. Ścieżka prądu zwarciowego i doziemnegoPowłoka metalowa przewodzi prąd zwarciowy doziemny od uszkodzenia kabla z powrotem do źródła — ta sama funkcja co ekran miedziany w kablu SN. Jednak przy WN prąd zwarciowy jest większy (10–50 kA), a obwody kablowe są dłuższe, wymagając odpowiednio większych przekrojów powłoki. Powłoka aluminiowa falista kabla WN ma przekrój 250–600 mm² aluminium, zdolny do przewodzenia 20–50 kA przez 1 sekundę.
Łączenie powłok — zarządzanie napięciami indukowanymi
W jednożyłowym obwodzie kablowym WN prąd AC w żyle fazowej indukuje napięcie w powłoce metalowej. Jeśli powłoka jest uziemiona na obu końcach sekcji kablowej, indukowane napięcie wymusza prąd cyrkulacyjny w powłoce — prąd ten generuje straty I²R (typowo 5–15% strat żyły dla dużych przekrojów przy 50 Hz) i zmniejsza obciążalność kabla przez nagrzewanie powłoki.
Stosowane są trzy metody łączenia powłok:
| Metoda łączenia | Zasada | Straty | Zastosowanie |
|---|---|---|---|
| Łączenie bezpośrednie (oba końce uziemione) | Powłoka uziemiona na obu końcach; płynie prąd cyrkulacyjny | Wysokie — straty w powłoce mogą wynosić 5–15% strat żyły | Krótkie sekcje kablowe (<500 m); obwody niskoprądowe |
| Łączenie jednopunktowe | Powłoka uziemiona tylko na jednym końcu; brak ścieżki prądu cyrkulacyjnego; ogranicznik napięcia powłoki (SVL) na nieuziemionym końcu chroni przed przepięciami przejściowymi | Pomijalne — brak prądu cyrkulacyjnego | Sekcje średniej długości (500–2 000 m) |
| Przeplot żył powłok | Trzy kable jednożyłowe; powłoki są przełożone w pozycjach muf tak, że każda powłoka w głównej sekcji zajmuje pozycje wszystkich trzech faz; indukowane napięcia sumują się do prawie zera w całej głównej sekcji | Bardzo niskie — tylko szczątkowy prąd cyrkulacyjny | Długie obwody (>2 000 m); standardowa metoda dla długich obwodów kablowych WN |
Instalacja z przeplotem powłok wymaga muf sekcjonujących powłokę — mufa dzieli powłokę elektrycznie, zachowując ciągłość izolacji i bariery przeciwwilgociowej. Obwód jest podzielony na główne sekcje (typowo trzy mniejsze sekcje), a co trzecia mufa jest mufą przeplotową, gdzie powłoki są przełożone.
Instalacja i uruchomienie — prawidłowe wykonanie kabla WN
- Badanie wyładowań niezupełnych po instalacji (rezonansowe AC): Ukończony obwód kablowy (kabel + mufy + głowice) jest badany zestawem do prób rezonansowych AC przy 1,0–1,7 U₀ przez 30–60 minut z jednoczesnym monitorowaniem wyładowań niezupełnych. Celem nie jest zaliczenie testu wytrzymałości tak/nie — lecz potwierdzenie, że poziom wyładowań niezupełnych po instalacji odpowiada poziomowi zmierzonemu w fabryce na każdym odcinku bębna. Każdy wzrost wyładowań niezupełnych w miejscu mufy lub głowicy jest badany i korygowany przed załączeniem napięcia
- Badanie integralności powłoki (DC): Po instalacji i zasypaniu zewnętrzna powłoka PE jest badana napięciem 10 kV DC na mm grubości powłoki zgodnie z IEC 60229. Grafitowa warstwa zewnętrzna półprzewodząca umożliwia wykonanie badania przez przyłożenie napięcia między powłoką metalową a elektrodą przesuwaną po powierzchni kabla. Każde uszkodzenie powłoki, które umożliwiłoby wnikanie wody, jest lokalizowane i naprawiane
- Weryfikacja ogranicznika napięcia powłoki (SVL): Ograniczniki SVL w mufach jednopunktowych i z przeplotem muszą być badane w celu potwierdzenia ich napięcia szczątkowego przy znamionowym prądzie wyładowczym — typowo 10 kA, kształt fali 8/20 μs. Uszkodzenie SVL podczas przepięcia łączeniowego lub piorunowego naraża mufę sekcjonującą powłokę na pełne napięcie indukowane, powodując uszkodzenie izolacji mufy
- Przeciąganie kabla: Nacisk boczny na łukach nie może przekraczać 500 N/m promienia gięcia. Dynamometr ciągnący z alarmem maksymalnej siły ciągnięcia jest standardową praktyką. Smarowane rolki kablowe są rozmieszczane co 2–3 m wzdłuż trasy kablowej
Dlaczego warto wybrać kable elektroenergetyczne wysokiego napięcia Yichi
- Linia produkcyjna suchego wulkanizowania CCV z odgazowaniem w linii: Nasza linia CV (ciągłego wulkanizowania) jest w pełni suchym procesem — bez pary, bez kontaktu wody z XLPE podczas sieciowania. Kabel przechodzi bezpośrednio z rury CCV do ogrzewanej komory odgazowania, gdzie resztkowy metan jest redukowany do <50 ppm przed nałożeniem powłoki metalowej. Jest to złoty standard produkcji kabli WN
- Superczyste, supergładkie materiały półprzewodzące: Masy ekranu żyły i ekranu izolacji pochodzą od kwalifikowanych dostawców i są przetwarzane w środowisku pomieszczeń czystych z nadciśnieniem od dostawy masy przez ekstruzję. Wykończenie powierzchni i czystość są weryfikowane przez kontrolę optyczną przed głowicą potrójnej ekstruzji
- Każdy odcinek produkcyjny badany na wyładowania niezupełne przy 1,5 U₀ do ≤5 pC: Pomiar wyładowań niezupełnych jest fabryczną bramką jakości — żaden odcinek kabla nie jest wysyłany z poziomem wyładowań niezupełnych powyżej progu akceptacji. Dane wyładowań niezupełnych dla każdego odcinka produkcyjnego są zawarte w pakiecie dokumentacji
- Badany typowo zgodnie z IEC 60840 / IEC 62067: Pełny program badań typowych obejmujący impuls piorunowy, wyładowania niezupełne od napięcia, tan δ od napięcia i temperatury, próbę napięciową cyklu cieplnego i próbę zginania zgodnie z odpowiednią normą IEC. Raporty z badań typowych dostępne do wglądu klienta
- Wsparcie w zakresie mufowania i zakończeń: Osprzęt kablowy WN (mufy, głowice, skrzynki łączeniowe, SVL) jest równie krytyczny jak kabel. Projektujemy wymiary kabla tak, aby były kompatybilne z głównymi systemami osprzętu WN i dostarczamy kompletne dane geometrii kabla wymagane do doboru osprzętu
- Inżynieria aplikacyjna: Proszę przesłać parametry obwodu — napięcie systemowe, prąd znamionowy, poziom i czas trwania zwarcia, długość trasy, metodę instalacji i konfigurację łączenia powłok — a nasz zespół inżynieryjny oblicza wymagane przekroje żył i powłok, obciążalności prądowe i zalecany schemat łączenia zgodnie z IEC 60287 i IEC 60949