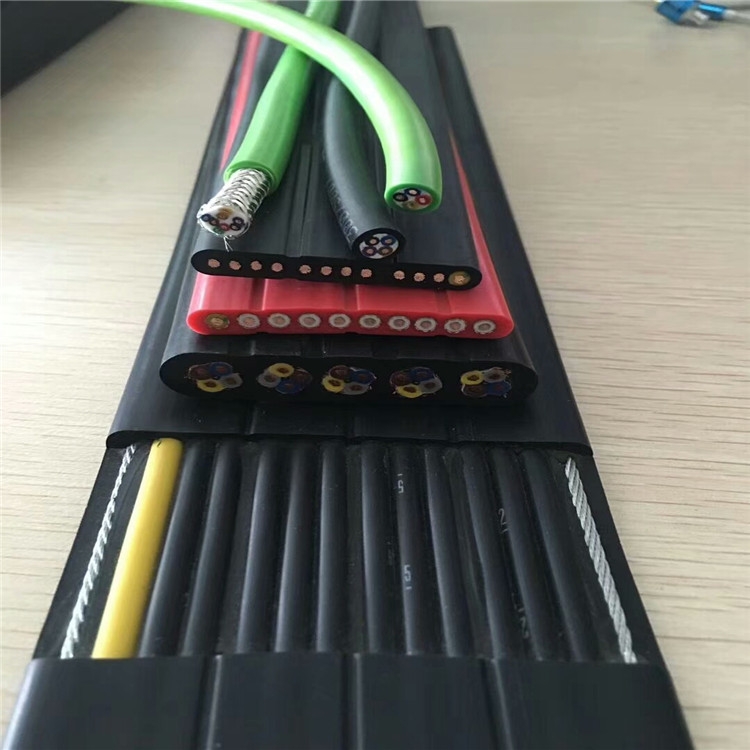
Detaljerad Beskrivning
Varför platt kabel på en brokran?
Brokranar rör sig på två axlar: bron traverserar längs rälsbanan (långfärd) och löpvagnen traverserar tvärs över broramen (sidotransport). Båda rörelserna kräver flexibla kraft- och styrkablar som rör sig med den rörliga komponenten. Det finns två sätt att hantera dessa traverserande kablar:
Rund kabel på motordriven trumma
Det traditionella tillvägagångssättet. En rund kabel lindas på en fjäderbelastad eller motordriven kabeltrumma. När löpvagnen eller bron rör sig lindar trumman ut eller tar in kabel. Detta fungerar tillförlitligt, men har nackdelar på brokranar:
- Trumman och dess montagestruktur tar upp vertikalt och horisontellt utrymme på kranbron — utrymme som skulle kunna användas för ett större lyftblock, bredare löpvagn eller ytterligare hjälputrustning
- En motordriven trumma tillför ytterligare en elektromekanisk komponent att underhålla — motor, växellåda, släpringar, ändlägesbrytare
- På långa bropannor (20–40 meter) måste trumman lagra 40–80 meter rund kabel — en stor, tung enhet
Platt kabel på festoonsystem
Det moderna alternativet. En platt kabel hängs i öglor från kabelvagnar som åker på en C-skena eller I-balk. När löpvagnen eller bron rör sig öppnas och stängs öglorna. Viktiga fördelar:
- Ingen trumma behövs: Den platta kabeln hänger i självbärande öglor — ingen motor, ingen växellåda, inga släpringar
- Platt profil staplas kompakt: När öglorna stängs staplas den platta kabeln prydligt — den totala staplingshöjden är mycket mindre än en motsvarande rund kabelspiral på en trumma
- Både kraft och styrning i en kabel: En enda platt kabel kan bära kraftledare för lyftmotorn tillsammans med styrledare för ändlägesbrytare och fjärrkontrollsignaler — färre festoonöglor, färre kabelvagnar
- Lätt att lägga till eller byta: Att lägga till en ledare i en platt kabelenhet innebär att byta en kabel, att modifiera en rund kabel kräver en komplett specialkabelkonstruktion
Ståltrådskantförstärkning — Skydda geometrin
En platt kabels definierande egenskap är dess plattform. Om kabeln vrider sig, korkskruvar eller deformeras under sin egen vikt i festoonöglan, kommer den inte att spåra korrekt genom kabelvagnarna — den fastnar, slits i förtid eller dras ur vagnssadlarna.
De två förzinkade ståltrådslinorna som är inbäddade i de längsgående kanterna löser detta på tre sätt:
1. Anti-tvist
De parallella ståltrådarna ger längsgående styvhet som motstår torsionsdeformation. När festoonöglan öppnas eller stängs böjs kabeln i ett plan (plattvis) men förhindras från att vrida sig (kantvis) av kanttrådarna.
2. Draglastfördelning
I en lång festoonögla bär kabeln sin egen vikt plus vindlast (för utomhuskranar). Ståltrådarna bär denna spänning och förhindrar att kopparledarna töjs under kontinuerlig belastning.
3. Nötningsyta
Vagnssadlarna greppar kabeln främst på de platta sidorna, men kantkontakt uppstår vid ögleövergång. Ståltrådarna vid kanterna ger en offeryta för nötning — de nöts ner innan kopparledarna exponeras.
Ledarlayout — Konstruktion av det platta kabeltvärsnittet
En platt kabel är inte helt enkelt en rund kabel som har plattats till. Ledarlayouten är medvetet konstruerad, med varje ledartyp som upptar en specifik position över kabelbredden:
| Position (vänster till höger) | Ledartyp | ID | Funktion |
|---|---|---|---|
| Kant | Ståltråd (V) | — | Dragförstärkning, anti-tvist, offeryta för nötning |
| Position 1 | Kraft | PE | Utrustningsjord (grön/gul) |
| Position 2 | Kraft | P1 | Fas 1 — lyftmotor |
| Position 3 | Kraft | P2 | Fas 2 — lyftmotor |
| Position 4 | Styrning | C1 | Lyftändlägesbrytare upp |
| Position 5 | Styrning | C2 | Lyftändlägesbrytare ned |
| Position 6 | Styrning | C3 | Löpvagnsändlägesbrytare vänster |
| Position 7 | Styrning | C4 | Löpvagnsändlägesbrytare höger |
| Position 8 | Styrning | C5 | Nödstoppskrets |
| Position 9 | Signal | S1 | Reserv / hjälp |
| Position 10 | Signal | S2 | Reserv / hjälp |
| Kant | Ståltråd (H) | — | Dragförstärkning, anti-tvist, offeryta för nötning |
Yichi plattkabeltillverkning
- Parallell läggning med kontrollerad delning: Ledarna läggs parallellt på ett precisionsstyrbord före mantelextrudering. Delningen mellan intilliggande ledare kontrolleras till ±0.3 mm — ojämn delning orsakar oregelbunden böjsstyvhet över kabelbredden
- Ståltrådarna försträcks: Kanttrådarna matas in i extruderingslinjen under kontrollerad spänning — detta förhindrar att trådarna knäcks eller förskjuts under mantelns kylning, vilket skulle skapa lokala styva punkter
- Profilerad manteltjocklek: Den platta kabelns mantel har inte enhetlig tjocklek — de platta sidorna är något tjockare än kanterna eftersom sidorna bär vagnssadelkontakten. Vår extruderingsdysa är profilerad därefter
- Tryckmarkering på mantelns sida: Kabelidentifiering (typ, kärnantal, tvärsnitt, spänningsklassning) trycks på en platt sida med 500 mm intervaller — läsbar utan att kabeln avlägsnas från vagnssadlarna