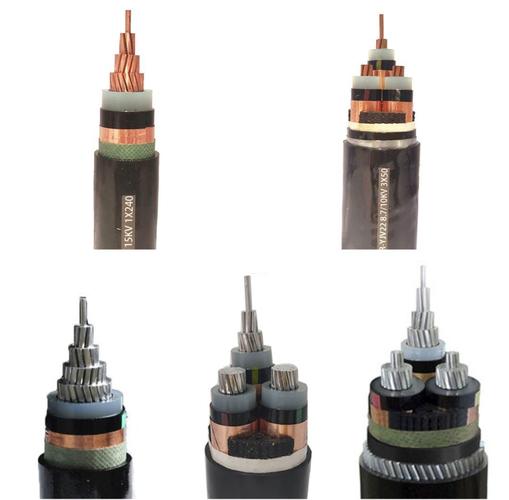
Detaljerad Beskrivning
Vad är en högspänningskraftkabel?
En högspänningskraftkabel (HV) är en extruderad XLPE-isolerad enledarkabel märkt för kontinuerlig drift vid fas-till-fas-spänningar över 35 kV — vanligtvis 66 kV, 110 kV, 132 kV, 150 kV och 220 kV enligt IEC 60840 samt 275 kV, 400 kV och 500 kV enligt IEC 62067. Dessa kablar är ryggraden i underjordisk och marin kraftöverföring — de transporterar hundratals megawatt mellan ställverk i kretsar som kan sträcka sig 20–50 km eller längre utan mellanliggande skarvar.
Hoppet från MV (högst 36 kV) till HV (minst 66 kV) handlar inte bara om tjockare isolering. Den elektriska fältstressen vid driftspänning är högre — vanligtvis 5–8 kV/mm vid U₀ jämfört med 2–5 kV/mm för MV — och denna stress upprätthålls i 30–50 års kontinuerlig drift. Vid dessa stressnivåer blir varje mikroskopisk imperfektion i isoleringssystemet en potentiell haverimekanism. Tillverkningskraven för HV-kabel är en storleksordning strängare än för MV:
- Renhet: XLPE-isoleringsblandningen måste hanteras i en renrumsmiljö för att förhindra partikelförorening större än 50–100 µm — en partikel av denna storlek vid ledarskärmens gränssnitt kan orsaka en fältförstärkning på 2–5× den genomsnittliga stressen, tillräckligt för att initiera elektrisk trädning under kabelns livslängd
- Jämnhet: De halvledande skärmarna måste ha en ytfinish med ojämnheter (toppar) mindre än 50 µm — varje utstick från ledarskärmen in i isoleringen skapar en lokal fältförstärkning
- Avgasning: Efter tvärbindning måste XLPE-isoleringen värmas i en avgasningskammare i 7–30 dagar för att reducera resterande tvärbindningsbiprodukter (främst metan, kumylalkohol och acetofenon) till nivåer som inte skapar gastryck eller kemisk nedbrytning av halvledarskärmarna över tid
- Partiellurladdning: PD-acceptansnivån på fabriken är högst 5 pC vid 1,5 U₀ — ett enda hålrum större än cirka 0,1 mm i isoleringen eller vid skärmgränssnitten ger en urladdning över 5 pC och orsakar att kabeln underkänns
Det trippelextruderade XLPE-isoleringssystemet
Kärnan i en HV-kabel är det extruderade isoleringssystemet — tre koaxiala skikt extruderade samtidigt i ett enda processteg:
Ledarskärm (inre halvledarskikt)
- Extruderad superren härdplastisk halvledande blandning
- Direkt bunden till ledaren för att eliminera luftgap vid ledarytan
- Ytfinish: maximal ojämnhet högst 50 µm topp-till-dal
- Funktion: ger en jämn ekvipotentialyta vid ledarpotential och eliminerar luftgaps-partiellurladdning vid ledar-isoleringsgränssnittet
XLPE-isolering
- Extraren tvärbindbar polyetenblandning, peroxidhärdad
- Isoleringstjocklek: 9 mm (66 kV) till 27 mm (220 kV), konstruerad för 5–8 kV/mm elektrisk stress vid U₀
- Det radiella elektriska fältet i en enledarkabel vid radien r från ledarcentrum är E(r) = U₀ / [r × ln(R/r_c)], där R är isoleringens ytterradie och r_c ledarskärmens radie. Den maximala stressen är vid ledarskärmens yta (minsta r) — detta är den mest kritiska positionen för isoleringsrenhet
- Avgasat till under 50 ppm metan efter tvärbindning
Isoleringsskärm (yttre halvledarskikt)
- Extruderad superren härdplastisk halvledande blandning
- Bunden till XLPE-isoleringen, fullständigt bunden men avskalbar vid skarvning för fältterminering
- Ytfinish: jämn och enhetlig — gränssnittet mellan isoleringsskärmen och metallmanteln (med dämpnings-/svällskikt) får inte uppvisa fältförstärkande ojämnheter
- Funktion: ger en jämn ekvipotentialyta vid jordpotential, den bundna skärmen eliminerar det luftgap som annars skulle finnas mellan isoleringens yttre yta och metallmanteln
Metallmantel — radiell fuktbarriär och felströmsväg
Alla HV-XLPE-kablar kräver en kontinuerlig metallmantel. Dess två funktioner är lika kritiska:
1. Radiell fuktbarriärVatten är den primära långsiktiga nedbrytningsmekanismen för XLPE-isolering. Vattenmolekyler diffunderar in i XLPE över tid och bildar i närvaro av det elektriska fältet vattenträd — mikrohålrum fyllda med vatten som växer från fältförstärkande punkter. Vattenträd sänker isoleringens dielektriska hållfasthet och PD-innespänningsnivån. Så småningom bryggar ett vattenträd tillräckligt mycket av isoleringstjockleken att den återstående sunda isoleringen fallerar vid driftspänning.
Metallmanteln — ett sömlöst korrugerat aluminiumrör eller en extruderad blymantel — är 100 % ogenomtränglig för vattenånga. Med ett intakt ytterhölje kan vatten inte nå XLPE-isoleringen under hela den 30–50 år långa konstruktionslivslängden.
2. Jordfels- och kortslutningsströmvägMetallmanteln leder jordfelsströmmen från ett kabelfel tillbaka till källan — samma funktion som kopparskärmen i en MV-kabel. Vid HV är dock felströmmen större (10–50 kA) och kabelkretsarna längre, vilket kräver motsvarande större manteltvärsnitt. Den korrugerade aluminiummanteln i en HV-kabel har ett tvärsnitt på 250–600 mm² aluminium och kan föra 20–50 kA i 1 sekund.
Manteljordning — hantering av inducerade spänningar
I en enledar HV-kabelkrets inducerar växelströmmen i fasledaren en spänning i metallmanteln. Om manteln jordas i båda ändarna av kabelsektionen driver den inducerade spänningen en cirkulationsström i manteln — denna ström genererar I²R-förluster (vanligtvis 5–15 % av ledarförlusterna för stora tvärsnitt vid 50 Hz) och sänker kabelns strömföringsförmåga genom att värma manteln.
Tre manteljordningsmetoder används:
| Jordningsmetod | Princip | Förluster | Tillämpning |
|---|---|---|---|
| Solid jordning (båda ändarna jordade) | Manteln jordad i båda ändar, cirkulationsström flyter | Höga — mantelförluster kan vara 5–15 % av ledarförlusterna | Korta kabelsektioner (under 500 m), lågströmskretsar |
| Enpunktsjordning | Manteln jordad i endast en ände, ingen cirkulationsströmväg, mantelspänningsbegränsare (SVL) vid den ojordade änden skyddar mot transienta överspänningar | Försumbara — ingen cirkulationsström | Medellånga sektioner (500–2 000 m) |
| Korskoppling | Tre enledarkablar, mantlarna transponeras vid skarvarna så att varje mantel i en huvudsektion intar alla tre fasernas positioner, de inducerade spänningarna summerar till nära noll över huvudsektionen | Mycket låga — endast restcirkulationsström | Långa kretsar (över 2 000 m), standardmetoden för långa HV-kabelkretsar |
En korskopplad installation kräver mantelsektioneringsskarvar — skarven delar manteln elektriskt medan isolerings- och fuktbarriärkontinuiteten bibehålls. Kretsen delas in i huvudsektioner (vanligtvis tre delsektioner) och var tredje skarv är en korskopplingsskarv där mantlarna transponeras.
Installation och driftsättning — att få HV-kabel rätt
- PD-test efter installation (AC-resonans): Den färdiga kabelkretsen (kabel + skarvar + termineringar) testas med en AC-resonansprovuppställning vid 1,0–1,7 U₀ i 30–60 minuter med samtidig PD-övervakning. Syftet är inte att klara ett godkänt/underkänt hållfasthetstest — det är att bekräfta att PD-nivån efter installation matchar PD-nivån som mätts på fabriken för varje trumlängd. Varje ökning av PD vid en skarv- eller termineringsplats undersöks och åtgärdas före idrifttagning
- Mantelintegritetstest (DC): Efter installation och återfyllning testas det yttre PE-höljet med 10 kV DC per mm höljestjocklek enligt IEC 60229. Det grafitsemiledande yttre skiktet gör att testet kan utföras genom att applicera spänning mellan metallmanteln och en elektrod som sveps längs kabelns yta. Eventuell höljeskada som skulle tillåta vatteninträngning lokaliseras och repareras
- Verifiering av mantelspänningsbegränsare (SVL): SVL vid enpunkts- och korskopplade skarvar måste testas för att bekräfta deras restspänning vid märkurladdningsströmmen — vanligtvis 10 kA, 8/20 µs-vågform. SVL-fel under en kopplings- eller åsköverspänning utsätter mantelsektioneringsskarven för full inducerad spänning, vilket orsakar isoleringsfel i skarven
- Kabeldragning: Sidväggstrycket vid böjar får inte överstiga 500 N/m av böjningsradien. En dragkraftsmätare med maxdraglarm är standardpraxis. Smorda kabelrullar placeras var 2–3:e meter längs kabelvägen
Varför välja Yichis högspänningskraftkablar
- Torrhärdad CCV-produktionslinje med inline-avgasning: Vår CV-linje (continuous vulcanization) är en helt torrhärdad process — ingen ånga, ingen vattenkontakt med XLPE under tvärbindningen. Kabeln går direkt från CCV-röret in i en uppvärmd avgasningskammare där resterande metan reduceras till under 50 ppm innan metallmanteln appliceras. Detta är guldstandarden för HV-kabeltillverkning
- Superrena, supersläta halvledande material: Ledarskärms- och isoleringsskärmsblandningarna köps från kvalificerade leverantörer och hanteras i en miljö med övertrycksrenrum från blandningsleverans genom extrudering. Ytfinish och renhet verifieras genom optisk inspektion före trippelextruderingshuvudet
- Varje produktionslängd PD-provad vid 1,5 U₀ till högst 5 pC: PD-mätningen är fabrikens kvalitetsgrind — ingen kabellängd levereras med en PD-nivå över acceptanströskeln. PD-datan för varje produktionslängd ingår i dokumentationspaketet
- Typgodkänd enligt IEC 60840 / IEC 62067: Fullständigt typprovsprogram inklusive åskimpuls, partiellurladdning mot spänning, tan δ mot spänning och temperatur, värmcykelspänningsprov och böjtprov enligt relevant IEC-standard. Typprovsrapporter finns för kundgranskning
- Stöd för skarvning och terminering: HV-kabeltillbehör (skarvar, termineringar, kopplingslådor, SVL) är lika kritiska som kabeln. Vi konstruerar kabeldimensionerna för kompatibilitet med ledande HV-tillbehörssystem och tillhandahåller all kabelgeometridata som krävs för val av tillbehör
- Tillämpningsteknik: Skicka oss era kretsparametrar — systemspänning, märkström, kortslutningsnivå och varaktighet, sträcklängd, installationsmetod och jordningskonfiguration — så beräknar vårt ingenjörsteam erforderliga ledar- och manteltvärsnitt, strömföringsförmåga och rekommenderad jordningslösning enligt IEC 60287 och IEC 60949